

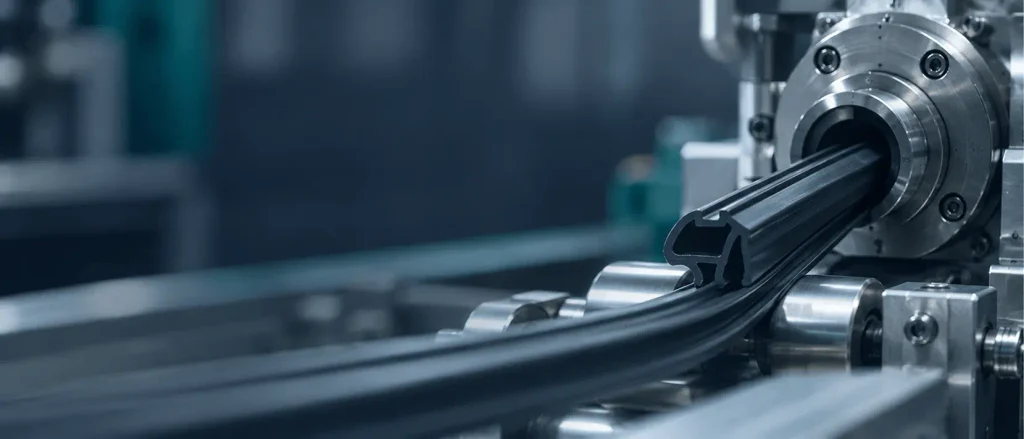
Technologie produkcji i obróbki uszczelnień
Technologia wykonania wpływa nie tylko na cenę elementu, lecz przede wszystkim na jego geometrię, tolerancje, trwałość połączeń, wygląd powierzchni i opłacalną wielkość partii. Dlatego nie wskazujemy procesu w oderwaniu od aplikacji. Najpierw analizujemy funkcję produktu, materiał, wymagane ilości i krytyczne cechy, a następnie dobieramy odpowiedni sposób produkcji.
Ekstruzja profili i węży
Ciągłe formowanie materiału przez narzędzie o określonym przekroju. Technologia właściwa dla profili, sznurów i węży o stałej geometrii na długości. Kluczowe są projekt przekroju, pęcznienie materiału po wyjściu z głowicy, skurcz, sposób wulkanizacji i metoda pomiaru.
Formowanie w narzędziu
Prasowanie, wtrysk lub inne metody formowania stosowane do detali przestrzennych, o-ringów, zaślepek i komponentów o powtarzalnej geometrii. Koszt i czas wdrożenia zależą od formy, liczby gniazd, materiału oraz wielkości serii.
Łączenie na gorąco i wulkanizacja naroży
Wykonywanie zamkniętych ram, ringów i obwodów z profili. Połączenie jest formowane w dedykowanym oprzyrządowaniu i zwulkanizowane, co pozwala uzyskać trwały element gotowy do montażu.
Klejenie i łączenie na zimno
Metoda przydatna w prototypach, krótkich seriach i aplikacjach o umiarkowanych wymaganiach. Jej przydatność zależy od materiału, przygotowania powierzchni, kleju i warunków eksploatacji.
Wycinanie, sztancowanie i obróbka płyt
Procesy do produkcji uszczelek płaskich, przekładek, podkładek i detali technicznych z arkuszy lub płyt. Dobór procesu zależy od materiału, tolerancji, grubości i wielkości serii.
Konfekcjonowanie i operacje dodatkowe
Cięcie na długość, wykonywanie otworów, nadruk, montaż zaworów, aplikacja kleju, pakowanie jednostkowe i inne operacje wykonywane po procesie podstawowym.
Technologia łączenia na gorąco
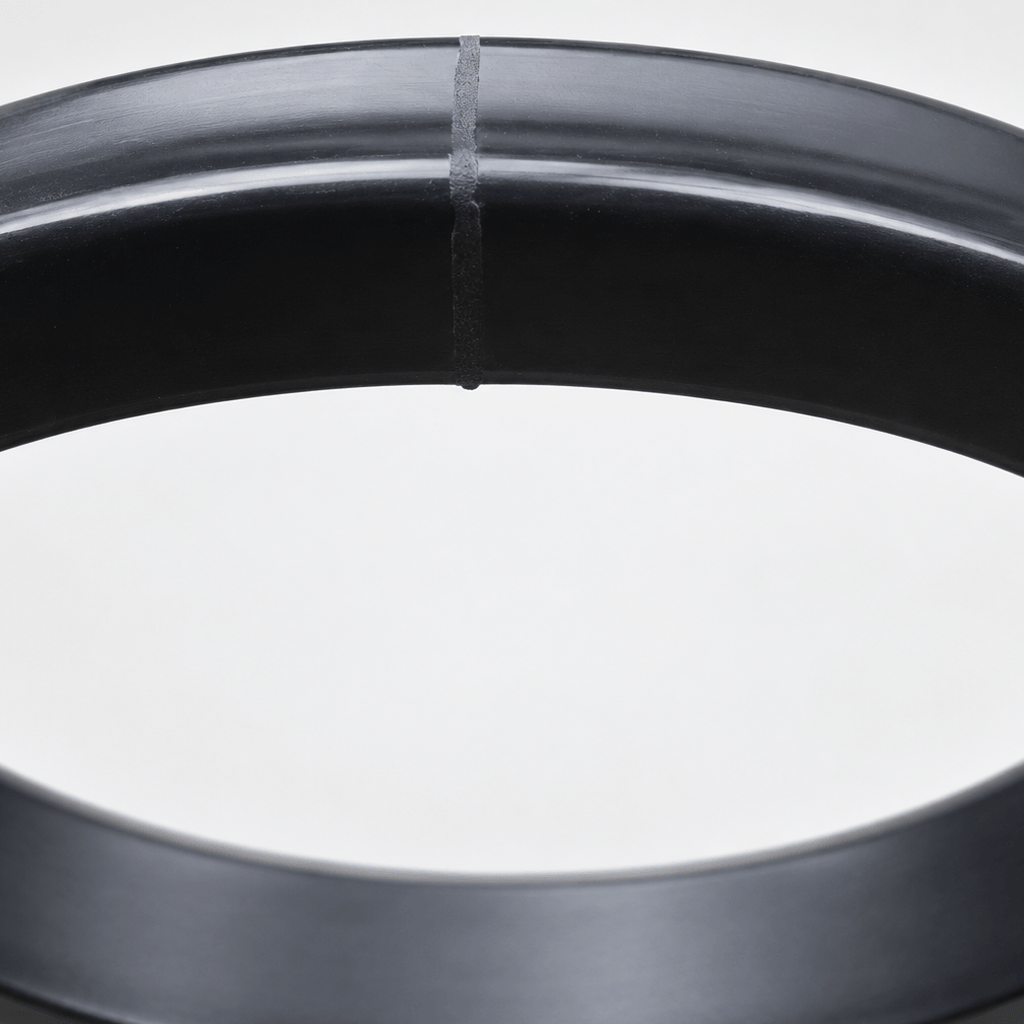
Łączenie na gorąco wykorzystuje temperaturę, nacisk, odpowiednią mieszankę łączącą i oprzyrządowanie do utworzenia połączenia profilu. W przypadku właściwie zaprojektowanego procesu miejsce łączenia zachowuje elastyczność oraz odporność odpowiednią dla całej uszczelki. Technologia jest szczególnie istotna przy ramach, ringach, uszczelkach pompowanych i profilach pracujących cyklicznie.
Korzyści dla użytkownika
- większa trwałość połączenia niż w wielu typowych połączeniach klejonych,
- możliwość wykonywania gotowych ram i ringów o powtarzalnym obwodzie,
- lepsza odporność połączenia na cykle odkształcenia i temperaturę,
- ograniczenie ryzyka odspojenia kleju lub degradacji spoiny,
- możliwość uformowania naroża i zachowania funkcjonalnego przekroju.
Ograniczenia, które trzeba uwzględnić
- nie każdy materiał i nie każdy profil można skutecznie zwulkanizować,
- złożone przekroje, pianki, wkładki i zbrojenia mogą utrudniać wykonanie naroża,
- połączenie może pozostawić widoczny ślad technologiczny,
- potrzebne jest oprzyrządowanie odpowiednie do przekroju i kąta połączenia,
- przy bardzo małych ilościach koszt przygotowania procesu może być nieproporcjonalny.
| Kryterium | Łączenie na gorąco | Klejenie na zimno |
|---|---|---|
| Typowe zastosowanie | serie, ramy funkcjonalne, wymagające cykle | prototypy, naprawy, umiarkowane wymagania |
| Koszt wdrożenia | zwykle wyższy | zwykle niższy |
| Powtarzalność | wysoka po ustabilizowaniu procesu | silnie zależna od wykonania |
| Odporność temperaturowa | zwykle zbliżona do materiału bazowego | ograniczona właściwościami kleju |
| Wygląd połączenia | Wygląd połączenia | zależny od geometrii spoiny i kleju |
Zapytaj o wykonanie ramy lub ringu
Ocenimy profil, materiał, geometrię naroży, ilość oraz najbardziej uzasadnioną metodę łączenia.